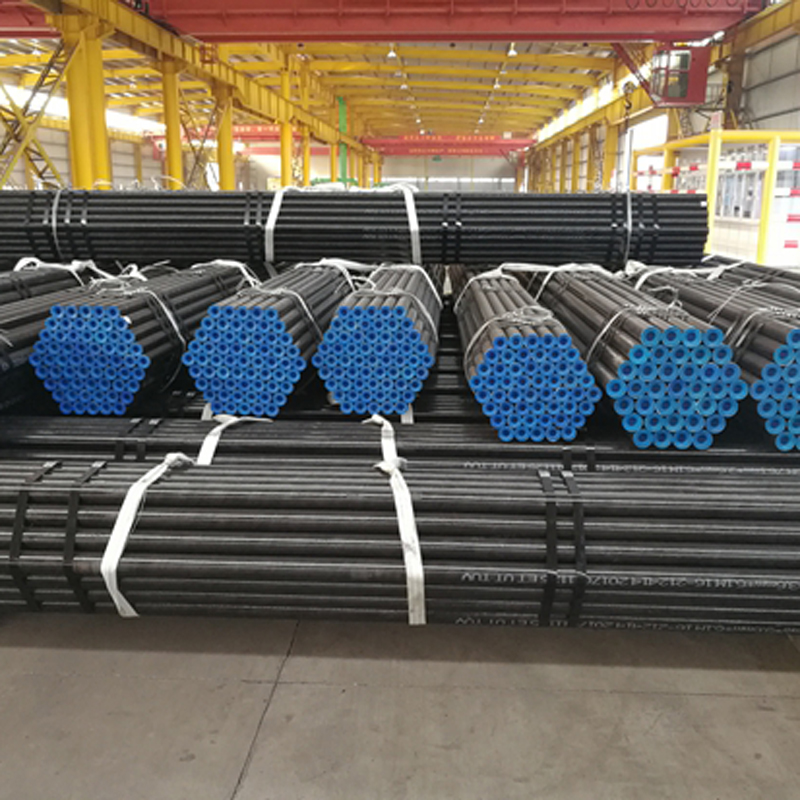
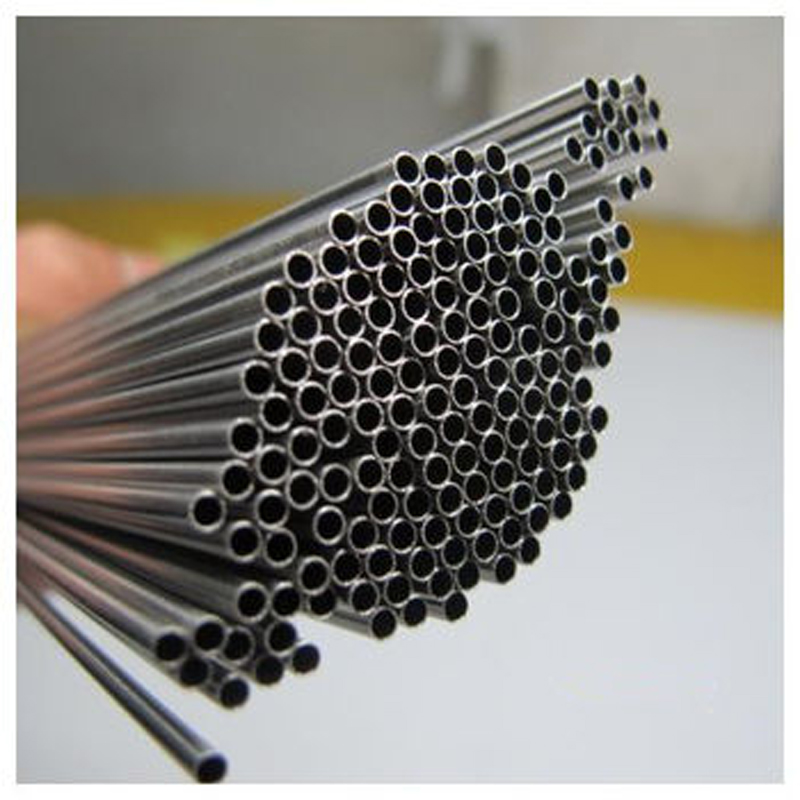
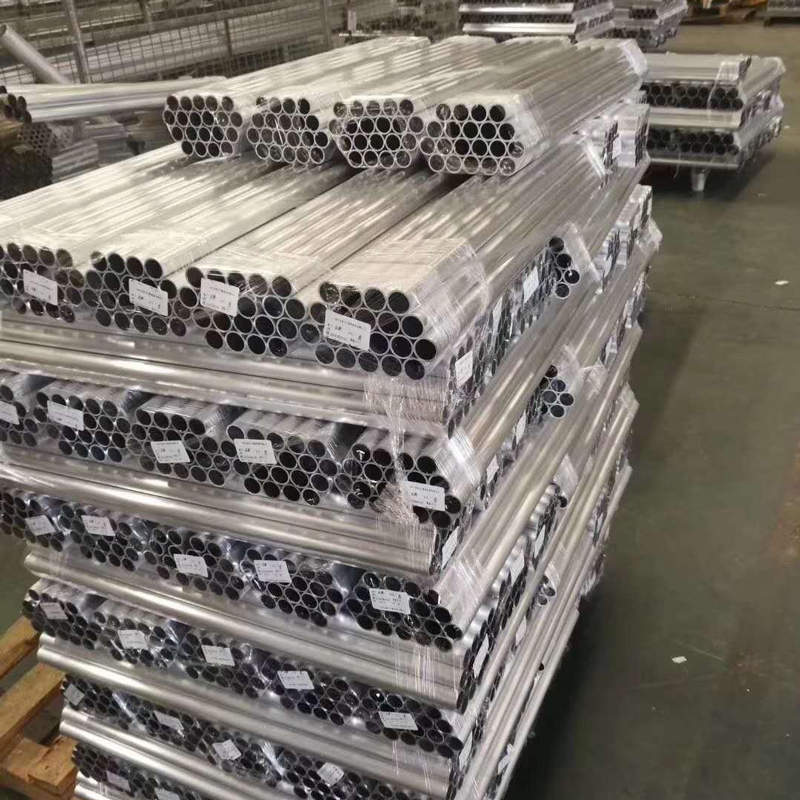
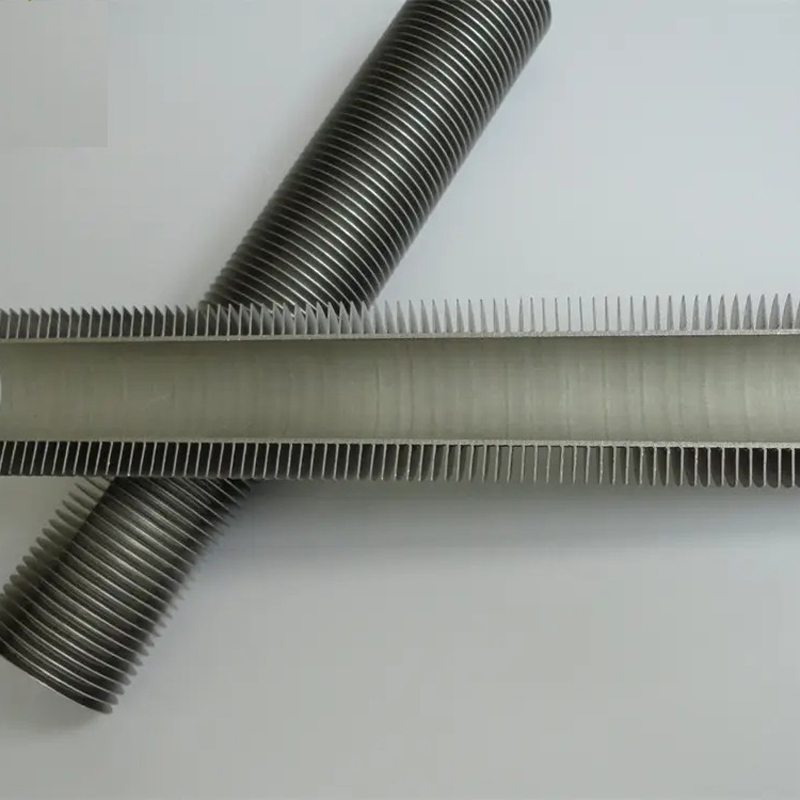
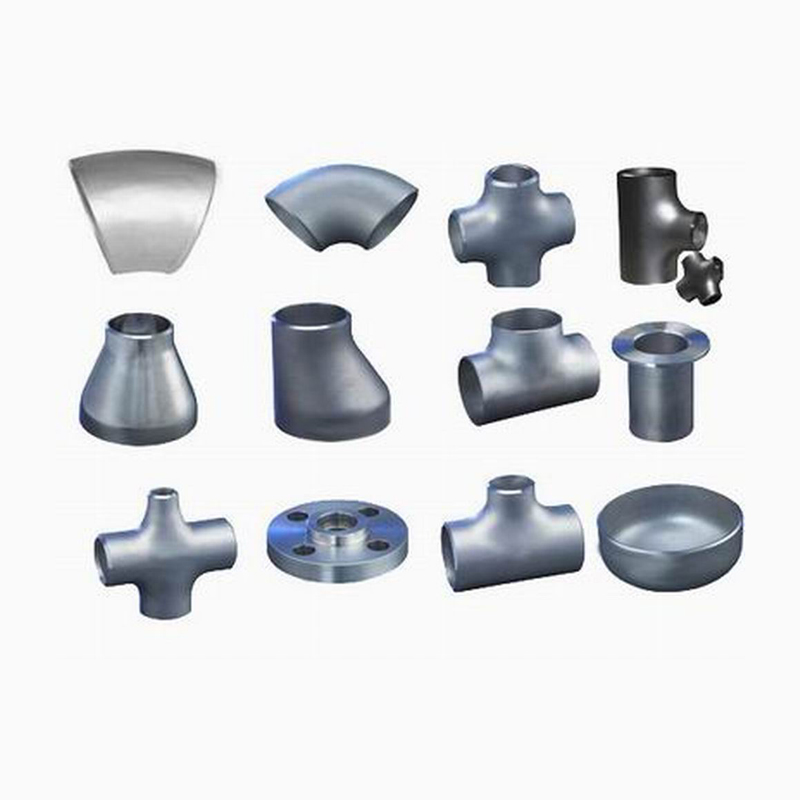
304, 310S, 316L უჟანგავი უნაკერო ფოლადის მილი
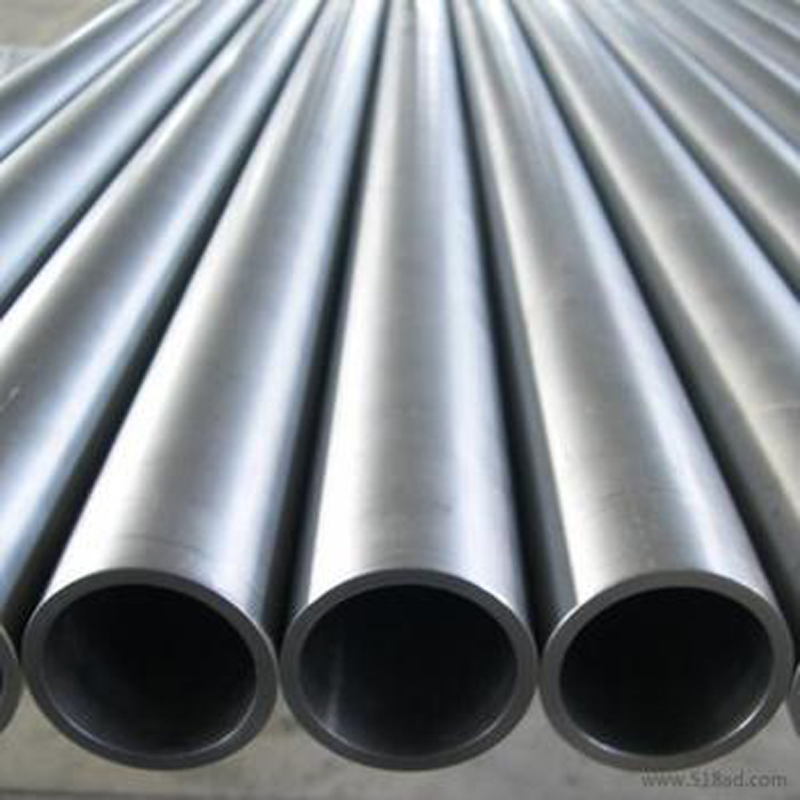
უჟანგავი ფოლადის უნაკერო მილის წარმოების პროცესი
1. ცხელი გლინვა (ექსტრუდირებული უნაკერო ფოლადის მილი): მრგვალი მილის ბილეტის გათბობა, პერფორაცია, სამმაგი დახრილი გლინვა, უწყვეტი გლინვა ან ექსტრუდირებული მილის დიამეტრი (ან შემცირებული დიამეტრის შემცირება), გაგრილება, გასწორება, ჰიდროსტატიკური ტესტი (ან დეფექტის ტესტი), შენახვის ნიშანი
2. ცივი გაჭიმვის (გაგორგოლაჭებიანი) უნაკერო ფოლადის მილი: მრგვალი ნაჭრის მილის გაცხელება პერფორირებული თავით, გახურებული მჟავა, გარეცხვა და ზეთით დაფარული (სპილენძის მოპირკეთება), მრავალარხიანი ცივი გაჭიმვის (ცივად გაგორებული) ნაჭრის მილის თერმული დამუშავება, გასწორება ჰიდრავლიკური ტესტით (დეფექტების აღმოჩენა) შესანახად.
სხვადასხვა წარმოების მეთოდის მიხედვით, შეიძლება დაიყოს ცხელი გლინვის მილები, ცივი გლინვის მილები, ცივი ხაზვის მილები, ექსტრუზიის მილები და ა.შ.
1.1 ცხელი ნაგლინი უჟანგავი ფოლადის უნაკერო მილი, როგორც წესი, იწარმოება ავტომატურ გლინვაზე. მილის მყარი ნაწილი მოწმდება და იწმინდება ზედაპირული დეფექტებისგან, იჭრება საჭირო სიგრძეზე, ცენტრირდება მილის ნაწილის პერფორაციის ბოლო ზედაპირზე და შემდეგ იგზავნება გაცხელების ღუმელში, სადაც პერფორაცია ხდება ბურღზე. პერფორაციაში მუდმივად ბრუნავს და ერთდროულად წინ მიიწევს, რულონისა და თავის მოქმედებით, მილის ნაწილი თანდათან ქმნის ღრუს, რომელსაც შალის მილს უწოდებენ. შემდეგ იგზავნება ავტომატურ მილსადენში შემდგომი გლინვისთვის. საბოლოოდ, მთელი მანქანის კედლის სისქე, მანქანის დიამეტრი, აკმაყოფილებს სპეციფიკაციის მოთხოვნებს. ეს არის ცხელი ნაგლინი უნაკერო ფოლადის მილის წარმოების მოწინავე მეთოდი უწყვეტი გლინვაზე მომუშავე ერთეულით.
1.2. უფრო მცირე ზომის და უკეთესი ხარისხის უნაკერო მილების მისაღებად, უნდა იქნას გამოყენებული ცივი გლინვა, ცივი დაჭიმვა ან ორი კომბინირებული მეთოდი. ცივი გლინვა, როგორც წესი, ხორციელდება ორრულალიან საგორავ წისქვილზე და ფოლადის მილი გლინდება რგოლისებრი ხვრელის ტიპის ფორმებში, რომლებიც შედგება ცვლადი კვეთის მრგვალი ხვრელის ღარისა და უძრავი კონუსური ზედაპირისგან. ცივი დაჭიმვა, როგორც წესი, ხორციელდება ერთჯაჭვიან ან ორჯაჭვიან ცივი გამწევ მანქანაზე 0.5-დან 100 ტ-მდე სიმძლავრით.
1.3. ექსტრუზიის მეთოდით გაცხელებული მილის ცარიელი ნაწილი მოთავსებულია დახურულ ექსტრუზიის ცილინდრში, ხოლო პერფორატორი და ექსტრუზიის ღერო ერთად მოძრაობენ ისე, რომ ექსტრუდირებული ნაწილები გამოწეული იყოს უფრო პატარა ყალიბის ნახვრეტიდან. ამ მეთოდით შესაძლებელია მცირე დიამეტრის ფოლადის მილების წარმოება.
პროდუქტის დეტალები
| ფოლადის კლასი: | 304,304L,309S,310S,316,316L,317,317L,321,347,347H,304N,316L, 316N,201,202,S32205 |
| სტანდარტული: | ASME/ASTM/DIN/EN/JIS |
| სპეციფიკაცია: | გარე დიამეტრი 10~508 მმ |
| წონა: | 1.0-30 მმ, ან მომხმარებლის სპეციალური მოთხოვნის შესაბამისად |
| სიგრძე: | 2-20 მეტრი, ან მომხმარებლის სპეციალური მოთხოვნის შესაბამისად |
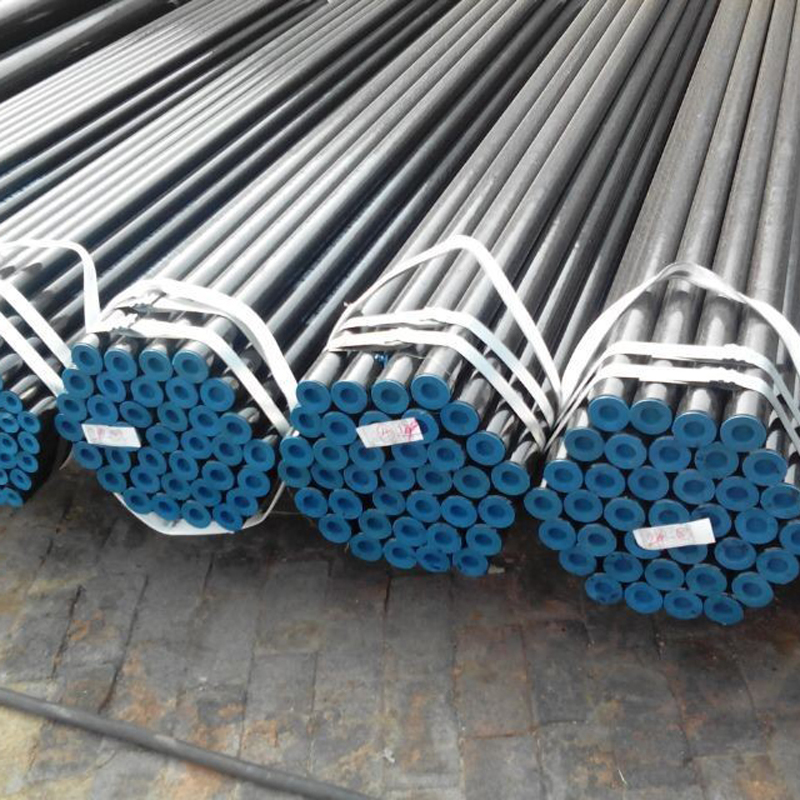
| პაკეტი: | ექსპორტის სტანდარტული პაკეტი |
| მილების ტიპები: | უჟანგავი უნაკერო ფოლადის მილი, ქვაბის მილი, ზუსტი მილი, მექანიკური მილი, ცილინდრული მილი, მილსადენის მილები და ა.შ. |
| წისქვილის MTC: | მიწოდება გადაზიდვამდე |
| ინსპექტირება: | მესამე მხარის ინსპექტირება შეიძლება მიღებული იყოს, SGS, BV, TUV |
| დამაგრების პორტი: | ჩინეთის ნებისმიერ პორტში |
| სავაჭრო ვადა: | FOB, CIF, CFR, EXW და ა.შ. |
| ფასის ვადა: | TT ან LC დანახვაზე |
| ჩვენი მომსახურება: | ჩვენ შეგვიძლია მორგებული იყოს მომხმარებლის მოთხოვნის ან ნახაზის მიხედვით, შეფუთვა მომხმარებლის მოთხოვნის შესაბამისად |
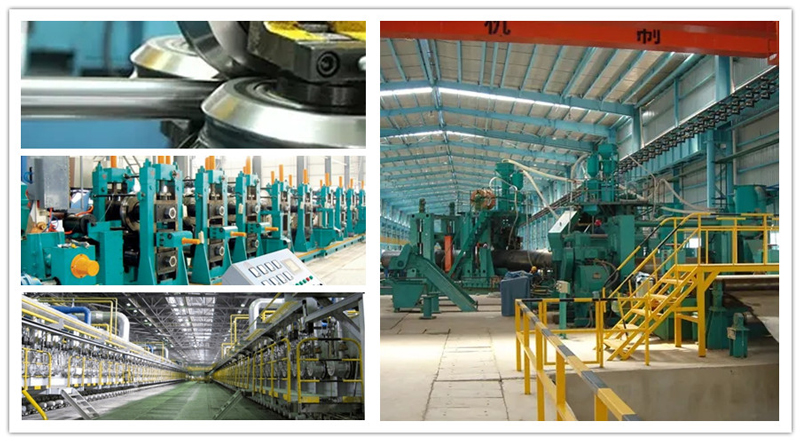
ქარხნის შოუ